
Deux goujons arrivent dans la même caisse et semblent identiques : même filetage, même finition en oxyde noir, même style de tampon de qualité à l'extrémité. L’un est ASTM A193 Grade B7, l’autre est Grade B16. La différence entre eux se résume à un seul élément d'alliage et à une étape supplémentaire dans le four de traitement thermique, et cette différence décide si une bride chaude maintient toujours sa charge de boulon après huit ans de service.
La réponse courte
Une conséquence s'ensuit immédiatement : B7 et B16 ne sont pas interchangeables au bureau d'achat. Si un dessin demande le A193 B7 et qu'un fournisseur propose le B16 comme mise à niveau, il s'agit d'une modification technique et non d'une substitution. Les documents, le marquage et le calcul du joint doivent tous être convenus avant que le goujon entre dans la bride.
La nuance B7 est essentiellement de l'acier AISI 4140/4142 : 0,38-0,48 % de carbone, 0,80-1,10 % de chrome, 0,15-0,25 % de molybdène, pas d'ajout délibéré de vanadium. Le grade B16 maintient le niveau de chrome mais triple approximativement le molybdène à 0,50-0,65 % et ajoute 0,25 à 0,35 % de vanadium.
Ce vanadium est toute l’histoire. Il forme des carbures fins et stables qui résistent au grossissement pendant que l'acier reste en température pendant des années. Parce que ces carbures restent là où ils ont été placés, le B16 peut être trempé plus dur et plus chaud que le B7 tout en respectant le même minimum de traction de 125 ksi. B7 est tempéré à un minimum de 1 100 °F (593 °C) ; Le B16 est tempéré sensiblement plus haut, généralement dans la plage de 1 150 à 1 250 °F (620 à 675 °C).
Un revenu plus chaud ramollit normalement l’acier, alors comment le B16 conserve-t-il sa résistance ? La chimie est conçue pour rendre cela possible. Deux goujons qui réussissent tous deux un test de traction à température ambiante peuvent se comporter très différemment après cinq ans à 900°F, et c'est l'écart que la spécification tente de combler.
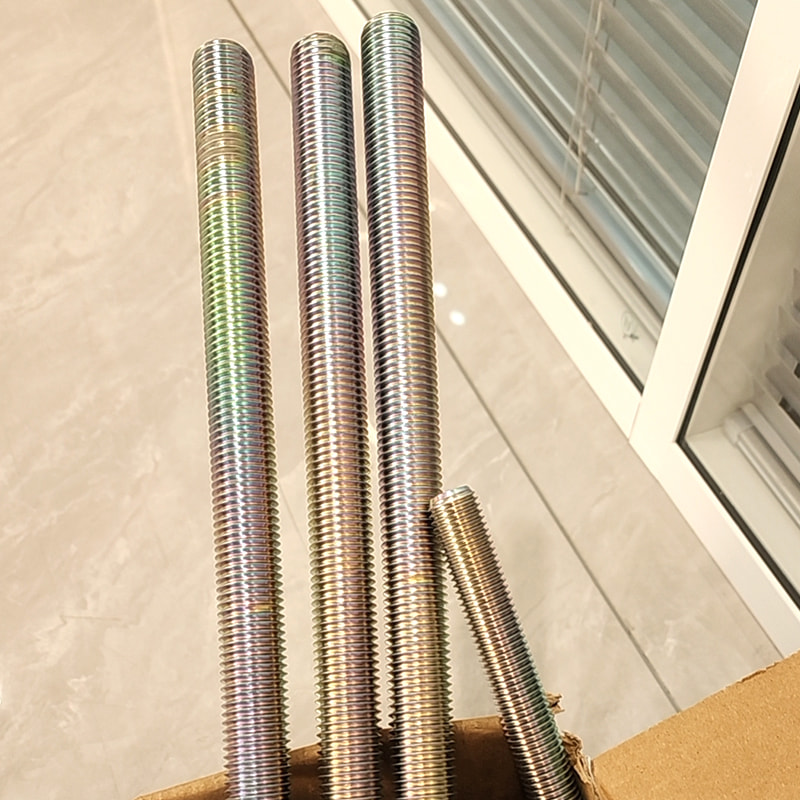 Les tiges filetées en acier allié B7 de 3/4" × 10" offrent une résistance, une résistance à la température et une protection contre la corrosion exceptionnelles dans une seule fixation fiable. Que vous sécurisiez... Voir le produit →
Le B7 reste largement le grade de volume, et les règles d'approvisionnement qui l'entourent, y compris les attentes en matière de documentation pour les travaux de canalisations de pétrole et de gaz, sont couvertes dans ce document. Guide de sélection et qualité de tige filetée B7 .
Les deux qualités doivent atteindre 125 ksi en traction et 105 ksi en élasticité jusqu'à 2-1/2 po, avec un plafond de dureté de 321 HBW (35 HRC). Les tableaux de couple pour les deux qualités sont donc presque identiques.
Le vanadium et une température de revenu plus élevée ralentissent la perte de précharge des boulons. Il s’agit d’une propriété de fluage et de relaxation, et elle n’apparaît jamais sur un certificat de température ambiante.
Le B16 comporte généralement un prix majoré de 15 à 35 % et est souvent produit par lot de chaleur, tandis que le B7 est stocké en profondeur dans les diamètres UNC et métriques.
Les valeurs reflètent les exigences minimales de la norme ASTM A193 et les pratiques industrielles largement acceptées ; les plafonds pour service chaud sont des directives techniques plutôt que des limites imposées par le code.
Une bride chaude tombe rarement en panne parce que le goujon s'est cassé. Cela échoue parce que le goujon s'est lentement étiré, le joint a perdu sa compression et le joint a commencé à suinter. Les deux qualités commencent avec la même précharge, la question est donc de savoir quelle quantité de cette précharge survit. B7 et B16 se suivent de près jusqu'à environ 700°F, puis divergent rapidement.
700°F
800°F
900°F
1000°F
B7 B16
Les barres montrent un indice illustratif de précharge conservée (100 = précharge initiale complète) pour rendre la tendance visible. Le comportement réel du joint dépend également du type de joint, de la rigidité du joint, de la contrainte initiale des boulons et de la rotation de la bride.
Deux lectures pratiques en ressortent. Premièrement, le crossover se situe entre 800°F et 900°F, ce qui correspond à l'habitude sur le terrain de spécifier le B16 pour la vapeur de réchauffage à chaud, les réacteurs d'hydrotraitement et le service hydrogène. Deuxièmement, si un joint à 850°F fuit déjà et resserre à chaque arrêt, changer la qualité du goujon fait plus pour vous que resserrer la valeur de couple. A noter également : le B7 exposé au-dessus de sa température de trempe est définitivement ramolli et ne doit pas être réutilisé, quel que soit son aspect après nettoyage.
Ces deux qualités ne répartissent pas le marché de manière égale. La distribution illustrative ci-dessous montre où se concentre la demande de boulonnage A193 à haute température et pourquoi les demandes de sélection de qualité diffèrent tant d'un projet à l'autre.
Les segments sont une estimation approximative de l’industrie à titre d’illustration, et non une étude de marché mesurée.
Le B7 domine l'extrémité plus froide de chacun de ces segments : tuyauterie utilitaire, brides de classe 150 à 600, chapeaux de vannes et maintenance générale des installations. Le B16 se concentre là où les concepteurs s'inquiètent de la détente sur une durée de vie de 20 ans, c'est pourquoi il apparaît de manière disproportionnée dans les circuits d'hydrotraitement, de vapeur chaude et d'hydrogène haute pression, même s'il ne représente qu'une faible part du tonnage total.
En dessous d'environ 800°F avec un joint standard, B7 est normalement suffisant. Au-dessus de 800°F, ou lorsque l'étanchéité doit survivre à des cycles thermiques répétés, le B16 est le choix technique le plus sûr.
Si la liste de lignes ou le dessin appelle A193 B7, la livraison de B16 nécessite une approbation écrite de l'ingénierie. Le cachet de qualité sur le goujon doit correspondre au certificat et au dessin.
Pour le service acide, le choix est B7M avec un maximum de 235 HBW et un test de dureté de 100 %, ou une nuance austénitique telle que B8M. Pour un service sous zéro, la réponse est A320 L7 ou L7M. B16 ne résout aucun des deux problèmes.
A194 Grade 2H est l'association habituelle avec B7 ; au-dessus d'environ 800-850°F, les écrous A194 de qualité 7 sont généralement spécifiés avec des goujons B16. Le choix du revêtement est une décision de température distincte abordée ci-dessous.
Le B16 ajoute une prime de 15 à 35 % et est souvent expédié à partir d'un lot de chaleur dédié, le risque de calendrier est donc réel. Pour les longueurs non standard, la géométrie de tête spéciale ou un modèle de crampons exclusif, une fabrication personnalisée est généralement plus rapide que la recherche d'un article du catalogue, et notre Service de fixation OEM et ODM couvre la production basée sur le dessin.
La sélection des notes ne représente que la moitié de l’achat. L'écrou doit être plus dur que le goujon pour que le dénudage du filetage ne devienne pas le mode de défaillance, et le revêtement doit résister à la même température que le goujon. C'est là qu'un goujon B16 techniquement correct peut encore tomber en panne en service.
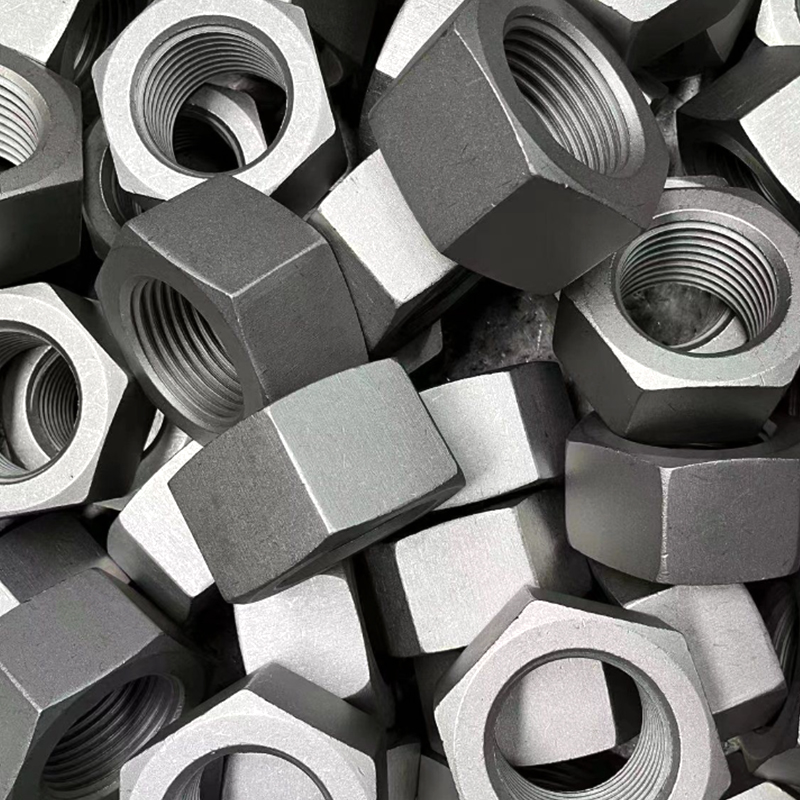 Écrous hexagonaux lourds noirs ASTM A194 B7 Écrous hexagonaux lourds noirs ASTM A194 B7 are high-strength, heavy-duty hex nuts specifically engineered to pair with ASTM A193 B7 alloy steel bolts in high-temperature and hi... Voir le produit →
Les écrous A194 de qualité 2H sont trempés et revenus à une dureté supérieure à celle des goujons qu'ils portent, c'est pourquoi la combinaison de goujon B7 avec écrou 2H est si courante. Au-dessus d'environ 800-850°F, des écrous de grade 7 sont généralement utilisés afin que l'écrou ne devienne pas le maillon faible. Les limites du revêtement sont tout aussi concrètes : les revêtements à base de PTFE sont généralement utilisés jusqu'à environ 500°F, et la galvanisation à chaud est évitée en service continu au-dessus d'environ 400°F car le zinc et le fer se diffusent entre eux et le revêtement se dégrade. Au-dessus de ces températures, l’oxyde noir ou une surface d’alliage nue avec un lubrifiant approprié constitue l’option réaliste.
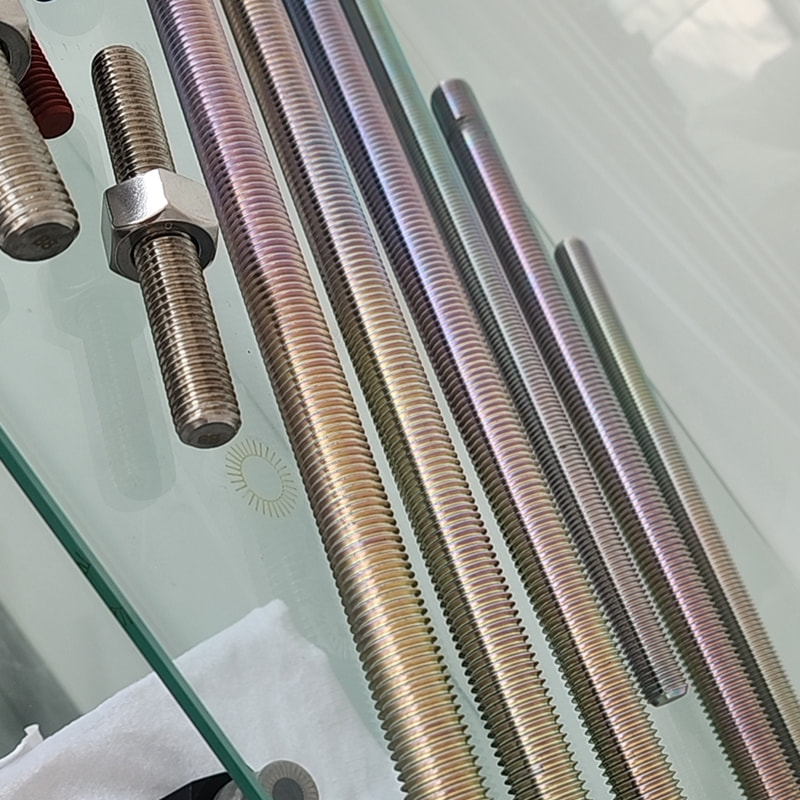 Acier allié M27*300 PTFE/Dacromet enduisant les goujons de tiges filetés B7 Les tiges filetées B7 en acier allié M27 × 300 avec revêtement PTFE/Dacromet combinent une résistance à haute température avec une protection avancée contre la corrosion. Qu'il s'agisse de sécuriser des brides critiques sur... Voir le produit →
Le revêtement et le lubrifiant modifient également la relation couple-précharge. Un goujon avec une finition en Dacromet ou PTFE atteint une précharge donnée avec un couple de clé beaucoup plus faible qu'un goujon sec en oxyde noir. Lorsque vous modifiez la finition, revérifiez la valeur de couple par rapport à ASME PCC-1 plutôt que de réutiliser le numéro du projet précédent.
Si le joint fonctionne en dessous d'environ 800°F et que les spécifications demandent du B7, achetez du B7 et dépensez la différence pour la procédure de boulonnage correcte. Si le joint chauffe plus, subit des cycles thermiques ou a des antécédents de fuites entre les révisions, le vanadium et la température de revenu plus élevée dans le B16 vous achètent quelque chose de mesurable : une charge de boulon qui est toujours là dans la dixième année. Les deux qualités partagent une classe de résistance et un tableau de couple, mais elles ne partagent pas de durée de vie à température, et c'est la différence qui compte.
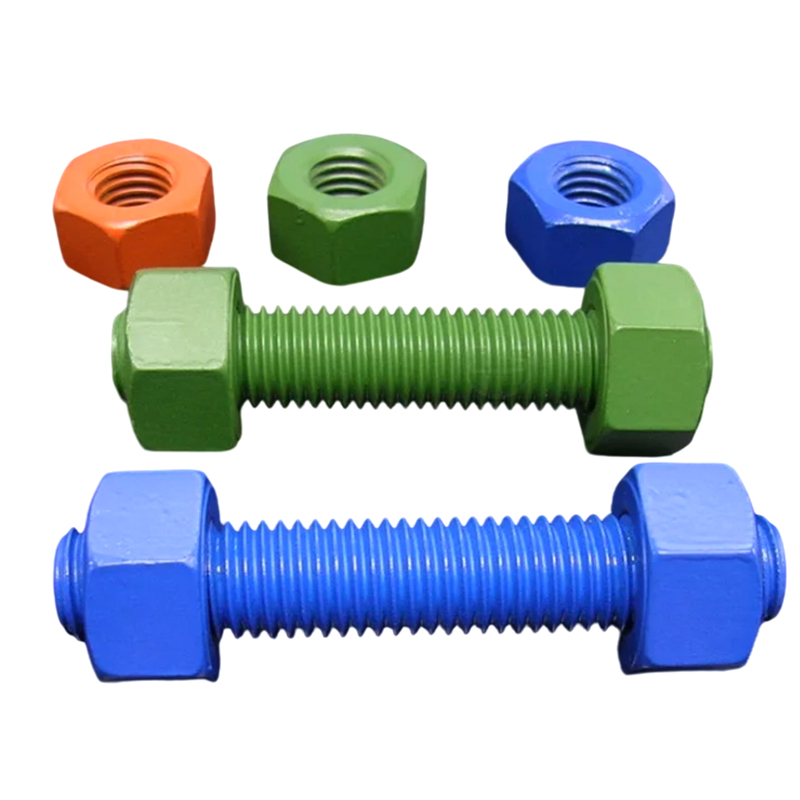 Acier allié M27*300 PTFE/Dacromet enduisant les goujons de tiges filetés B7
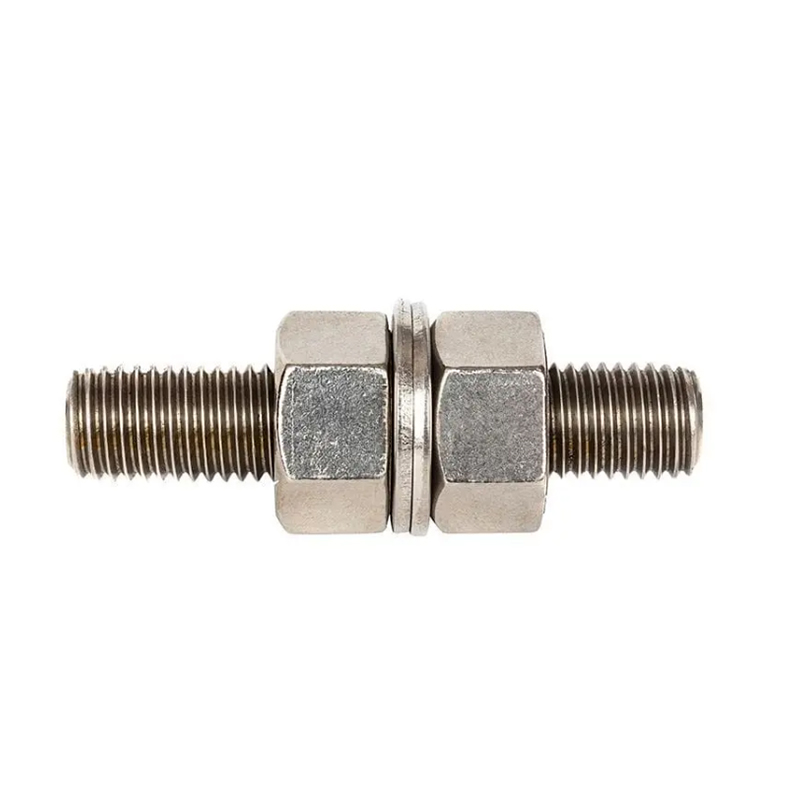 1-8 UNC *5" tiges filetées en acier allié ASTM A193 B7, goujons filetés de qualité L7
 Boulons à bride hexagonale phosphatés en acier allié M10*160
 Boulons à tête hexagonale à bride en acier au carbone M5*10 Grade 8.8
 Boulons noirs de bride de culasse de la catégorie 8,8 d'acier au carbone M8×40
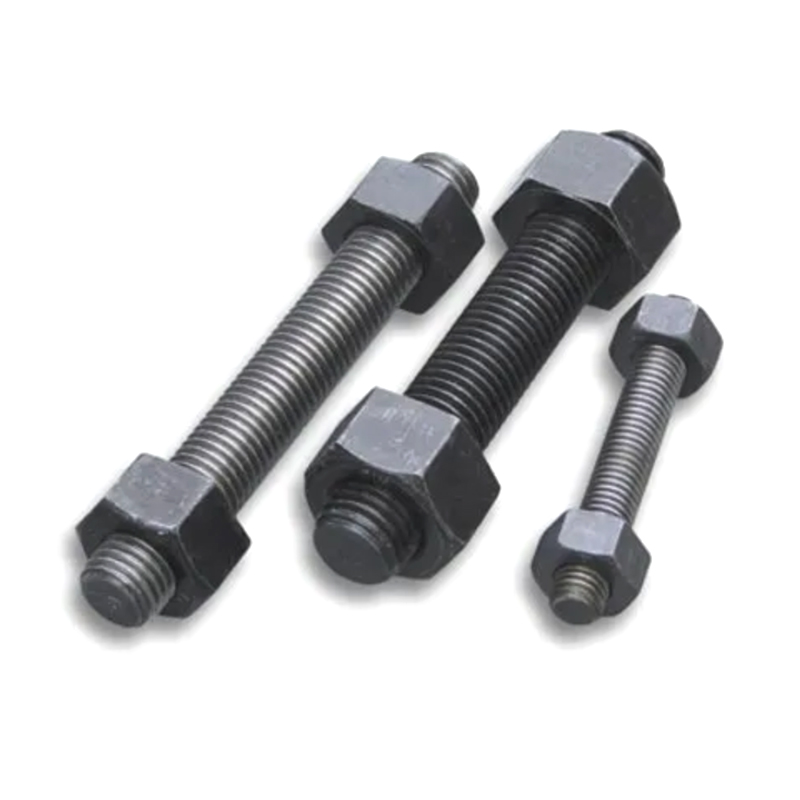 1-8 UNC *5" Tiges filetées en acier allié ASTM A193 B7
 Coordonnées
 Adresse