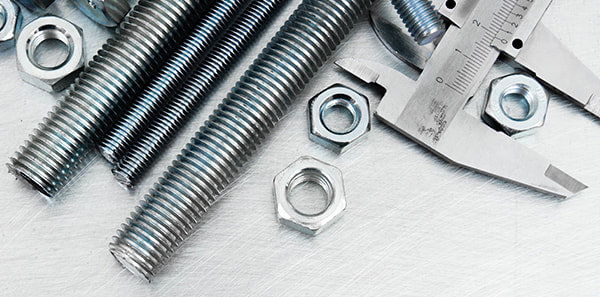

Un bon de commande est émis pour "Barre ronde de 16 millimètres, une extrémité filetée, longueur 4,8 m". Les barres arrivent, les chapes ne s'ajustent pas au filetage, et une fois les tendeurs entièrement enroulés, chaque tige s'avère courte de 30 mm. Cette séquence est la réalité quotidienne du commerce des barres de contreventement : l'acier est rarement le problème, les interfaces le sont.
Le contreventement des tiges est l'une des parties les moins glamour d'un ensemble structurel, mais il détermine si un portique reste carré, si un support de tuyaux prend le vent sans soutirage et si un auvent se déplace comme le modèle l'a indiqué. Pour bien faire les choses, il suffit de quelques chiffres précis.
Réponse directe : une tige de contreventement est un élément de tension uniquement, sa capacité est donc définie par la section de racine filetée et non par le diamètre de la barre. Son comportement réel est déterminé par les raccords d'extrémité, la tension disponible dans le tendeur et la protection contre la corrosion sur les filetages. Trois lignes dans une spécification – zone de contrainte, tolérance de reprise, classe de revêtement – empêchent la plupart des défaillances sur le terrain.
Sous l'action du vent ou des séismes, une baie rectangulaire veut devenir un parallélogramme. Dans une travée contreventée en X, une diagonale s'allonge et se détend tandis que l'autre se raccourcit et est tendue, transportant le cisaillement latéral jusqu'aux fondations. La tige ne résiste jamais à la compression : inversez la charge et la tige opposée prend le relais. Ce comportement unique explique la plupart des règles de conception et d’approvisionnement qui suivent.
Une seule tige ne peut pas soutenir une articulation contre une charge inversée, car elle se déforme au moment où la force bascule. Les solutions pratiques utilisent au moins deux tiges par travée contreventée, ou une tige plus une jambe de force de compression. Lorsqu'un dessin montre une diagonale isolée sans compagnon, il convient de se demander de quelle direction vient le vent du dessin.
Une barre entièrement filetée est pratique, mais la zone de contrainte de traction est plus petite que la tige nominale. Un filetage grossier M16 donne environ 157 mm² contre 201 mm² nominal, soit environ 22 % de moins. Sur une nuance de 8,8 bar à 640 MPa d'élasticité, cela place la charge d'élasticité à près de 100 kN et une tension de service à près de 60 kN. Si une conception nécessite 70 kN, une barre plus lourde ou une qualité supérieure est nécessaire : le diamètre nominal à lui seul ne vous dit rien.
Les chapes, les œillets, les goussets, les embouts d'ancrage et les corps de tendeurs se trouvent tous dans le même chemin de charge et sont généralement fabriqués à partir de matériaux différents, dans différentes usines, avec des revêtements différents. Un tendeur galvanisé à chaud accouplé à une tige en oxyde noir garantit une cellule de corrosion au niveau du premier filetage. Une finition assortie sur l’ensemble de l’assemblage coûte moins cher que de la réparer plus tard.
Capacité
Lisez la zone de contrainte, pas le diamètre nominal. Une réduction de 20 pour cent est normale sur un fil roulé.
Élancement
Les éléments tendus sont généralement vérifiés par rapport à une limite L/r d'environ 300 pour contrôler l'affaissement et les vibrations.
Prise en charge
Visez au moins 25 mm de course de fil utilisable à chaque extrémité, au-delà de l'étirement calculé.
Protection
La galvanisation à chaud selon la norme ISO 1461 fournit généralement 70 à 85 µm localement sur des barres de plus de 6 mm d'épaisseur.
La raison pour laquelle le contreventement des tiges persiste est la masse. Une barre de 16 mm pèse environ 1,58 kg par mètre ; un angle 50×50×5 de capacité de traction comparable pèse 3,77 kg par mètre et est beaucoup plus difficile à manipuler en hauteur. La comparaison ci-dessous met côte à côte les options sur les critères qui déterminent réellement une décision d'achat.
Lorsqu’un cadre a réellement besoin d’une capacité de compression – une travée contreventée dans une zone sismique, par exemple – le contreventement par tiges n’est plus la bonne réponse, quel que soit le coût. Dans le cas du vent uniquement, la canne gagne en termes de manutention, de transport et de taille des plaques de connexion.
Les concepteurs vérifient rarement l'étirement d'une tige entre l'état de jeu et la tension de travail. Ce nombre détermine le degré d'ajustement que le tendeur doit absorber, et il n'est pas le même selon les diamètres. Le graphique montre l'allongement élastique d'une tige de 6 m tirée à 15 kN, en supposant E = 205 GPa.
12,5 mm
3,6 mm
16 mm
2,2 mm
20 mm
1,4 mm
24 mm
1,0 mm
La lecture pratique est qu'une tige rigide de grand diamètre a très peu de souplesse, donc une erreur de longueur de coupe se traduit presque un pour un par un renfort détendu ou trop serré. Une tige plus fine est plus indulgente à installer mais nécessite une fenêtre de prise plus large. En règle générale, prévoyez la course du tendeur comme l'étirement calculé, plus la tolérance de longueur de coupe autorisée, plus environ 10 mm de fil résiduel afin que le renfort puisse toujours être ajusté une fois la structure stabilisée.
Autre conséquence : les tiges sont serrées par rotation, le filetage doit donc être propre et lubrifié sinon la friction consommera la majeure partie du couple avant qu'une tension n'atteigne la barre. Les filetages secs et galvanisés nécessitent généralement 30 à 40 % de couple en plus pour la même tension, c'est pourquoi les équipes de chantier finissent par trop serrer et dénuder le corps du tendeur.
Les modèles de commande auprès d’un fabricant de fixations donnent une idée approximative de l’endroit où aboutissent ces pièces. La répartition ci-dessous reflète la façon dont le tonnage est généralement réparti entre les applications ; il s'agit d'une image indicative, pas d'une étude de marché.
La tranche de rénovation mérite d’être notée. Les cadres plus anciens sont fréquemment renforcés après un changement d'utilisation, et la tige est alors choisie pour sa tolérance à la géométrie imparfaite plutôt que pour sa résistance. Une tige avec 50 mm de tension de rechange est souvent plus précieuse lors d'une rénovation qu'une tige avec une capacité supplémentaire de 10 kN.
Le processus de spécification est court s’il est effectué dans le bon ordre. Chaque étape ci-dessous met fin à un mode de défaillance qui se reproduit suffisamment souvent pour être prévisible.
Corrigez d'abord le chemin de chargement. Confirmez la tension de conception par entretoise, si la charge est réversible et combien de tiges partagent la baie. Une seule tige dans un quai de chargement réversible est une erreur de détail et non un choix d'approvisionnement.
Taille sur zone de contrainte. Convertissez la tension requise en zone de contrainte, puis en diamètre nominal. Prévoyez une réduction du filetage d'environ 20 à 25 pour cent et vérifiez la chape et la goupille par rapport au même numéro.
Choisissez la note par rapport à l'environnement. L'acier au carbone ordinaire couvre le service intérieur et sec. Pour les travaux à température élevée ou sous pression, le chromoly ASTM A193 B7 est la référence habituelle ; pour le service à basse température, ASTM A320 L7 fournit la résistance aux chocs. L'inox 304 ou 316 est réservé aux atmosphères véritablement agressives, car la hausse des coûts est forte.
 Tiges filetées en acier allié ASTM A193 B7 Tiges en chromoly B7 haute résistance pour service à température élevée ou sous pression, disponibles en finitions zinguées, oxyde noir ou galvanisées à chaud. Voir le produit →
Décidez ensemble de la forme du fil et du revêtement. Les fils roulés sont plus résistants et moins chers à produire que les fils coupés et constituent la valeur par défaut pour un tige entièrement filetée . La galvanisation à chaud ajoute 70 à 85 microns et interfère avec l'ajustement fin du filetage, donc soit vous tapez trop sur les écrous, soit vous spécifiez un revêtement qui ne s'accumule pas, comme des flocons de zinc.
 Barre entièrement filetée ASTM A320 L7 Barre entièrement filetée en acier allié L7 pour service offshore, disponible en HDG, zinc ou oxyde noir ; confirmer la longueur de coupe finie et nettoyer les extrémités chanfreinées. Voir le produit →
Convenez de la longueur de coupe et des extrémités. Indiquez la longueur finie de centre à centre avec le tendeur à mi-course, et non la longueur de la barre. Chanfreinez les extrémités coupées pour que le filetage démarre proprement et vérifiez que la largeur de la mâchoire de la chape correspond à l'épaisseur du gousset.
Demandez les papiers. Un essai de traction sur la barre finie, une lecture de l'épaisseur du revêtement et un certificat EN 10204 3.1 sont les trois documents qui résolvent la plupart des litiges. Si les longueurs ne sont pas standards, production personnalisée et OEM/ODM est normalement moins cher que d'acheter des barres de stock et de les usiner sur place.
Les longueurs de stock en acier allié B7 et L7 et en acier au carbone ordinaire de qualité 8.8 couvrent la plupart des besoins d'un ensemble de renforts ; la variable est généralement la longueur de coupe et la finition de surface plutôt que le matériau lui-même.
 Barre entièrement filetée en acier au carbone de qualité 8.8 Tige de renfort en acier au carbone ordinaire M16 × 300 de qualité 8,8, avec finition galvanisée ou noire ; les longueurs en stock conviennent aux ensembles de contreventement où la longueur de coupe et la finition varient. Voir le produit →
Une tige de renfort montée et tendue correctement dès le premier jour peut encore être sans charge deux ans plus tard. Les contrôles importants sont simples et principalement visuels.
Rien de tout cela n’est une ingénierie exotique. La tige de contreventement est un élément simple, efficace, fonctionnant uniquement en tension, et elle reste fiable lorsque la zone de contrainte, la tolérance de rattrapage et le revêtement sont tous spécifiés explicitement plutôt que déduits d'une photo de catalogue. Les échecs qui se produisent sont presque toujours liés à l'un de ces trois numéros laissés à l'atelier.
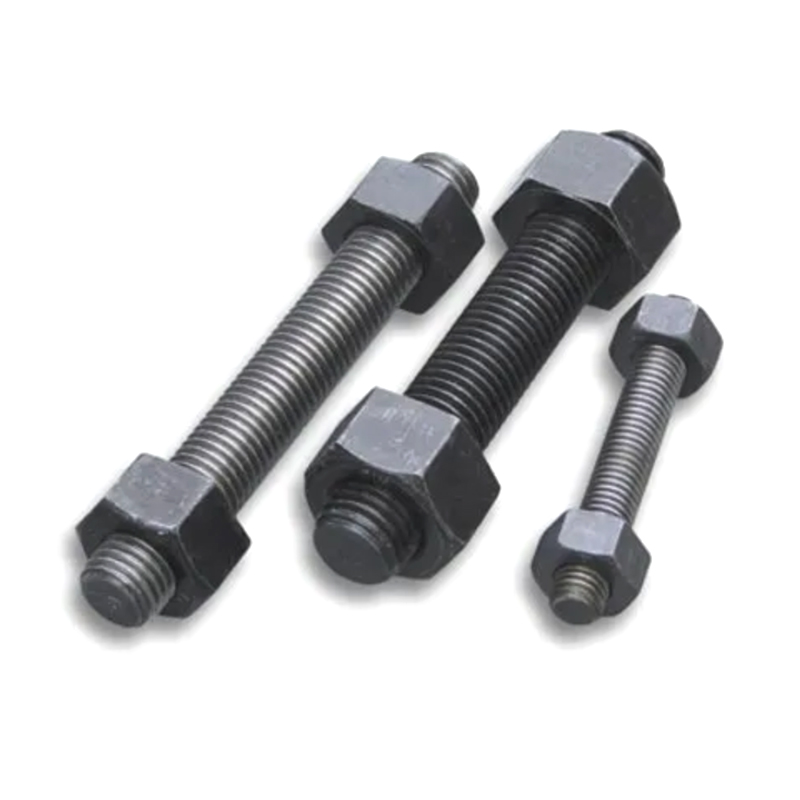 Goujons entièrement filetés enduits bleus de PTFE de la catégorie 8,8 d'acier au carbone M16*300
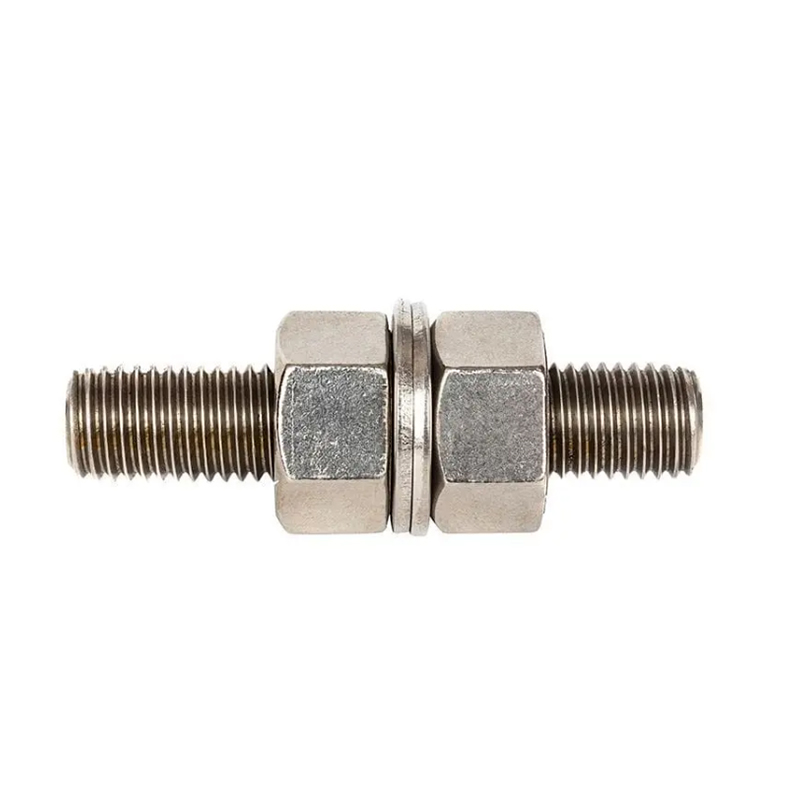 1-8 UNC *5" tiges filetées en acier allié ASTM A193 B7, goujons filetés de qualité L7
 Vis à six pans creux en acier au carbone M3*40, oxyde noir
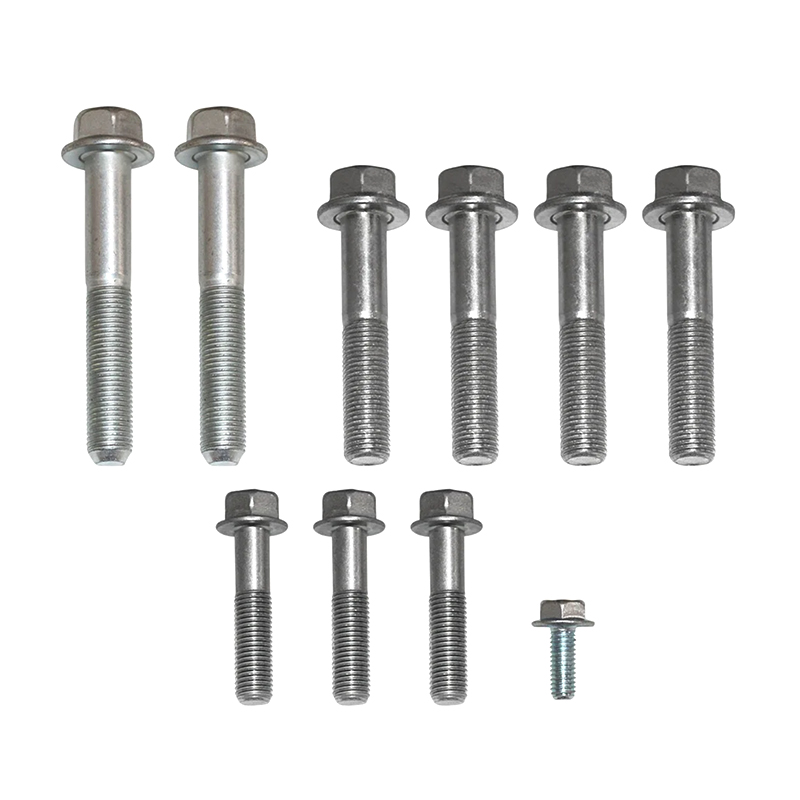 Boulons à bride hexagonale phosphatés en acier allié M10*160
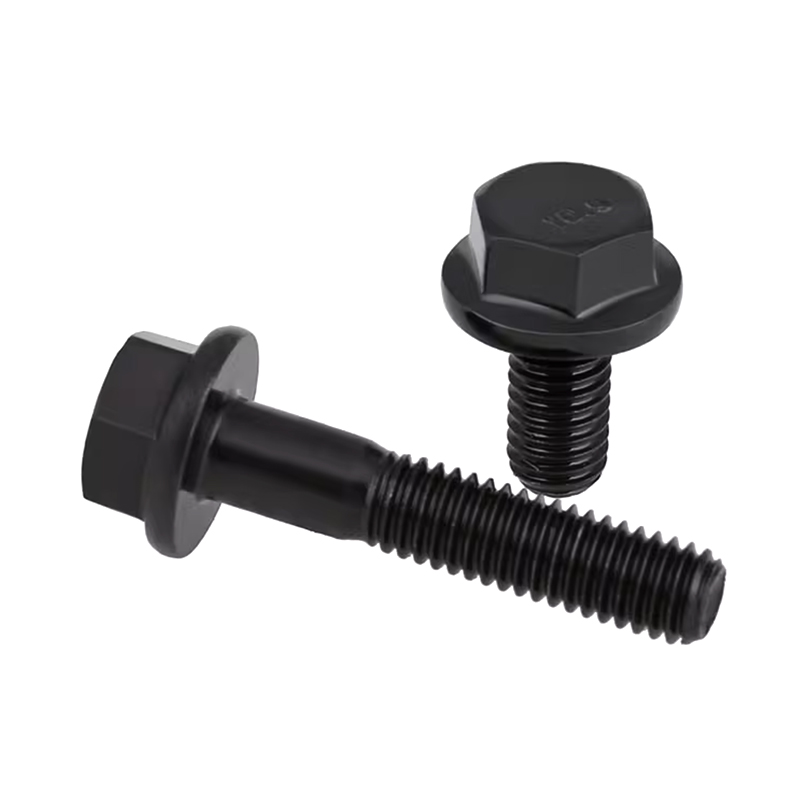 Boulons à bride hexagonale galvanisés en acier allié M6*20
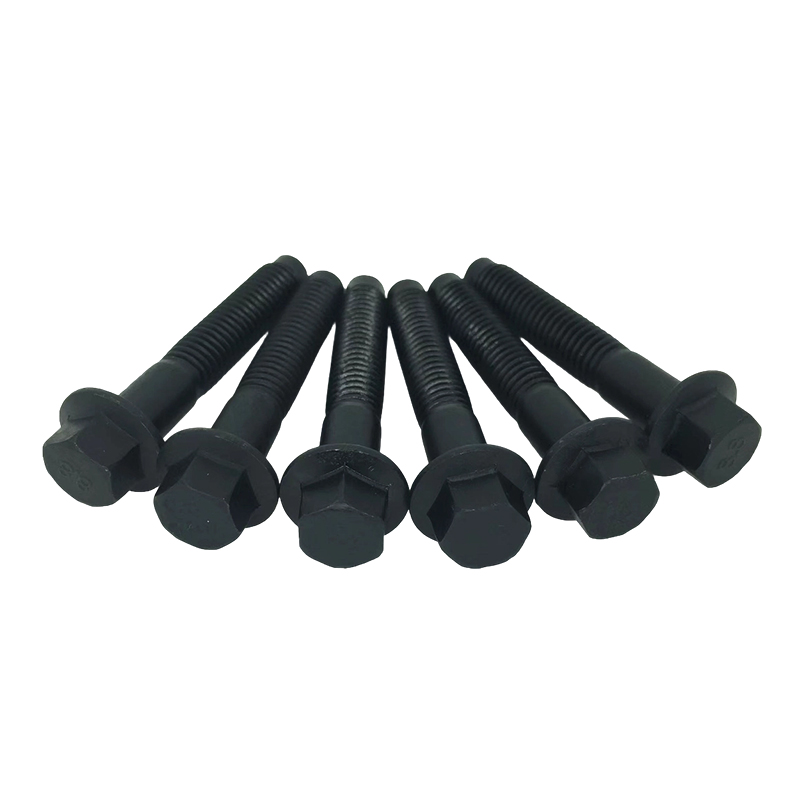 Boulons à tête hexagonale à bride en acier au carbone M5*10 Grade 8.8
 Coordonnées
 Adresse