
Pendant la phase de prélèvement des matériaux d'une fondation de pylône de transmission, le diamètre du boulon d'ancrage est généralement verrouillé par la géométrie de la plaque de base, et non par la charge. Lorsqu'une tige de 1 pouce de grade 36 ne peut fournir qu'environ un tiers de la capacité d'élasticité requise pour le soulèvement de conception, la solution pratique consiste rarement à repercer la plaque ; c'est déménager vers ASTM F1554 Catégorie 105 dans le même diamètre. Cette nuance est un boulon d'ancrage en acier allié trempé et revenu avec une limite d'élasticité minimale de 105 ksi, soit presque le double de la limite d'élasticité de la nuance 55 et presque le triple de celle de la nuance 36.
Conclusion clé : Si votre conception nécessite une résistance élevée, une ductilité prévisible et une spécification d'ancrage structurel reconnue, la norme ASTM F1554 105e année est la bonne valeur par défaut pour les ancrages lourds. Trois détails déterminent s'il fonctionne comme prévu : les valeurs mécaniques chutent au-dessus d'un diamètre de 2-1/2 pouces, la tige ne doit pas être soudée et la combinaison écrou et rondelle doit être adaptée à la résistance à la traction de 125 ksi.
La spécification F1554 couvre les boulons d'ancrage à tête, les tiges d'ancrage droites et les boulons d'ancrage coudés. Le nombre dans le nom de la qualité correspond à la limite d'élasticité minimale garantie en ksi. La nuance 36 utilise de l'acier au carbone, la nuance 55 utilise de l'acier au carbone à plus haute résistance et la nuance 105 nécessite un acier allié à teneur moyenne en carbone qui est trempé et revenu. La différence est métallurgique et non cosmétique, et elle apparaît sur chaque rapport de test.
ASTM F1554 105e année est disponible à partir de 1/2 pouce jusqu'au diamètre maximum couvert par les tables mécaniques de la norme. Le tableau ci-dessous répertorie les valeurs qu'un rapport d'essai certifié doit respecter avant que le matériau ne quitte l'usine.
Rendement minimum de 105 ksi
Garanti dans la gamme de 1/2 à 2-1/2 po ; le « 105 » dans le nom du grade est une promesse, pas un objectif.
15% d'allongement minimum
Assez de ductilité pour plier, aligner et tendre sans rupture fragile dans des conditions normales de terrain.
Acier allié trempé et revenu
Le traitement thermique crée une structure de martensite trempée cohérente sur toute la section de la barre.
| Propriété | Diamètre 1/2 - 2-1/2 po. | Diamètre supérieur à 2-1/2 po. |
|---|---|---|
| Résistance à la traction, min (ksi) | 125 | 115 |
| Limite d'élasticité, min (ksi) | 105 | 95 |
| Allongement en 2 po, min (%) | 15 | 15 |
| Réduction de superficie, min (%) | 45 | 45 |
| Matériau et traitement thermique | Acier allié à teneur moyenne en carbone, trempé et revenu | |
La rangée de diamètre surdimensionné est l'endroit où les erreurs de spécification se produisent. Un certain nombre de détails structurels supposent un rendement de 105 ksi quel que soit le diamètre, mais la norme elle-même appelle des valeurs inférieures pour les barres de grand diamètre. Confirmez toujours le diamètre réel auprès du fabricant avant d'accepter un certificat d'usine.
La sélection d’une qualité est un exercice de coût contre résistance. La comparaison ci-dessous positionne les trois qualités F1554 de manière à ce que l'espacement réel entre elles soit visible.
| Propriété | 36e année | 55e année | Grade 105 |
|---|---|---|---|
| Limite d'élasticité minimale (ksi) | 36 | 55 | 105 |
| Résistance à la traction minimale (ksi) | 58 | 75 | 125 |
| Matériau typique | Acier au carbone | Acier au carbone, normalized for large sizes | Acier allié, trempé et revenu |
| Comportement au soudage | Soudable avec les précautions normales | Soudable dans les limites de la norme | Non destiné au soudage |
| Coût matériel relatif | Le plus bas | Modéré | Le plus haut |
Le grade 36 couvre les fondations légères et les ouvrages temporaires. Le grade 55 gère la plupart des ancrages de colonne et de plaque de base ordinaires. Le grade 105 gagne sa prime lorsque les moments de renversement, les charges dynamiques de l'équipement ou les dimensions limitées de la plaque de base ne laissent pas de place pour un boulon plus gros. Étant donné que la capacité de traction évolue avec le carré du diamètre, le passage du grade 55 au grade 105 peut réduire une tige de 2-1/4 pouces à environ 1-3/4 pouces avec la même charge de travail, réduisant ainsi la plaque de base, les distances entre les bords et la profondeur d'encastrement en une seule étape.
La 105e année n’est pas simplement plus forte au sens générique. Le cycle de trempe et revenu développe de la martensite revenue, qui offre une limite d'élasticité élevée tout en préservant suffisamment de ductilité pour se plier sans se fissurer. L'allongement minimum de 15 % est important sur le terrain, car les monteurs remettent régulièrement en position les tiges d'ancrage mal alignées ou plient la jambe supérieure d'une ancre en J pour qu'elle corresponde à un gabarit.
Au-dessus de 2-1/2 pouces de diamètre, la norme ASTM F1554 Grade 105 descend à un rendement minimum de 95 ksi et une traction minimale de 115 ksi. Si une conception utilise une tige de 3 pouces et suppose toujours un rendement de 105 ksi, la connexion est calculée à environ 10 % au-dessus de sa capacité garantie. Le graphique à barres ci-dessous montre les valeurs de rendement pour toute la famille de qualités.
Limite d'élasticité minimale par nuance F1554 (ksi)
36
36e année
55
55e année
105
Grade 105
95*
Catégorie 105 >2-1/2 po.
La hauteur de la barre est adaptée à la valeur ksi ; *la valeur s'applique au-dessus d'un diamètre de 2-1/2 pouces.
La galvanisation à chaud selon ASTM A123/A153 est la protection contre la corrosion la plus courante pour les boulons d'ancrage, car l'acier noyé nécessite une longue durée de vie. La nuance 105 est un acier allié à haute résistance, et l'étape de nettoyage à l'acide avant la galvanisation peut introduire de l'hydrogène dans l'acier. Un fabricant responsable contrôle le temps de décapage et la température du bain, et de nombreuses spécifications de projet ajoutent une vérification de fragilisation par l'hydrogène après la galvanisation. Pour un examen complet des finitions et de leurs risques liés aux processus, consultez notre Guide de sélection complet des types de traitement de surface des boulons .
F1554 Grade 105 doit être assemblé avec des écrous hexagonaux lourds conformes à la norme ASTM A563 Grade DH ou DH3 (ASTM A194 Grade 8 est également reconnu) et des rondelles durcies conformes à la norme ASTM F436. Un écrou hexagonal standard n'est pas assez solide pour un boulon de 125 ksi, et sauter la rondelle trempée permet à l'écrou de s'enfoncer dans une plaque d'acier plus tendre.
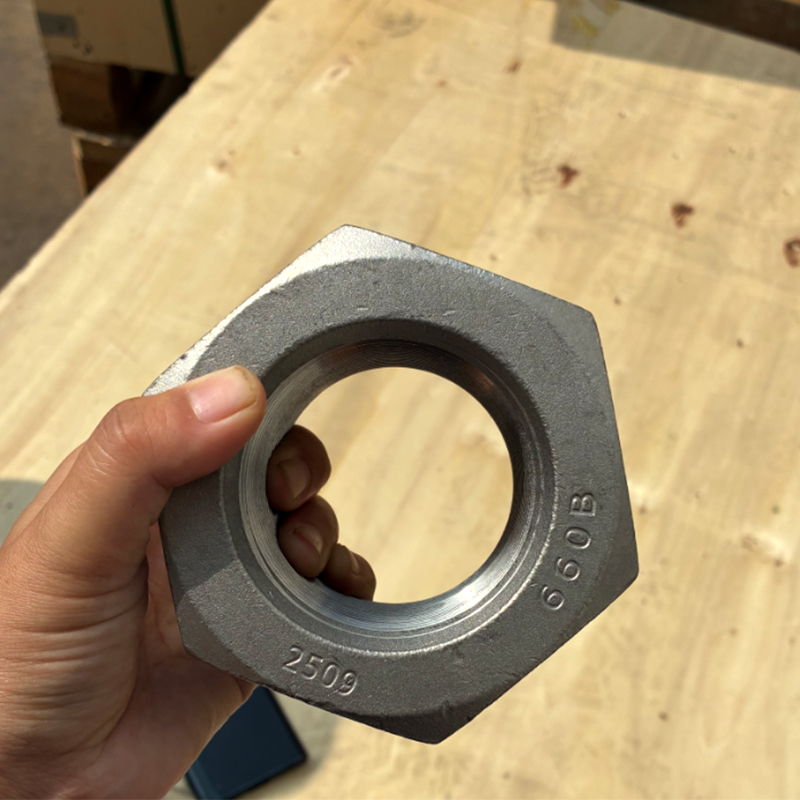 Écrou hexagonal lourd galvanisé à chaud pour boulons d'ancrage à haute résistance Cet écrou hexagonal lourd avec un revêtement de zinc par immersion à chaud est spécifié pour les boulons d'ancrage F1554 de qualité 105, correspondant à la résistance A563 DH ou DH3 requise et empêchant l'enfoncement de l'écrou lorsqu'il est associé à des rondelles trempées. Voir le produit →
Le soudage chauffe une barre trempée et revenue au-dessus de sa température de revenu, détruit la microstructure traitée thermiquement et laisse une zone molle et faible affectée par la chaleur. Le système F1554 traite donc le grade 105 comme une connexion uniquement mécanique. Si la disposition de l'ancrage nécessite un soudage, concevez une extension de coupleur fileté ou descendez au grade 55 et suivez les dispositions de soudage de la norme.
La demande pour le grade 105 suit les structures hautes, élancées ou lourdement chargées. La répartition ci-dessous représente un portefeuille de projets typique ; les mélanges réels varient selon les régions, mais le schéma est cohérent : les industries qui ne peuvent pas se permettre un gros boulon d'ancrage sont exactement celles qui spécifient la qualité la plus élevée.
Les pylônes de transmission, les hauts mâts d'éclairage et les structures d'antenne mettent les boulons d'ancrage sous tension constante sous l'effet des charges de vent et, dans les zones sismiques, dans un renversement cyclique. Les usines industrielles utilisent le grade 105 où les compresseurs, broyeurs et concasseurs montés sur patins créent des cycles de charge répétés sur les fondations. Les ponts et les structures de transport l'utilisent pour les cadres de support de signalisation, les portiques et les lampadaires où la rigidité de l'ensemble d'ancrage participe à l'analyse dynamique. Dans les trois cas, le fil conducteur est le même : le diamètre du boulon est limité, la nuance doit donc supporter la charge.
Les boulons d'ancrage sont parmi les éléments les moins chers d'un calendrier de construction, mais une mauvaise qualité ou un rapport d'essai manquant peut arrêter toute une séquence de montage. Utilisez les étapes suivantes comme base de vos spécifications d’achat.
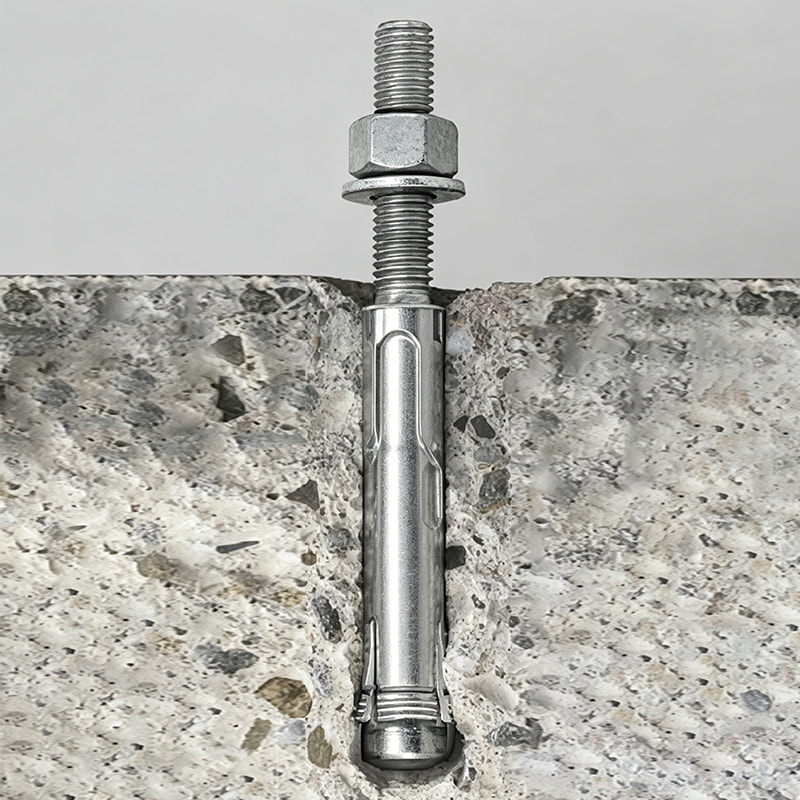 Boulon d'ancrage galvanisé à chaud en acier au carbone ASTM F1554 Un boulon d'ancrage personnalisable en F1554 grades 36, 55 ou 105, avec galvanisation à chaud pour la résistance à la corrosion. C'est un élément central des étapes d'achat qui permettent d'éviter des retards de montage coûteux dus à des qualités incorrectes ou à des rapports de test manquants. Voir le produit →
Si vous avez besoin d'aide pour vérifier une spécification par rapport à un dessin de projet, envoyez-nous le dessin via le page de contact avant de vous engager auprès d'un fournisseur. Nous prenons régulièrement en charge les packages de fixations pour les structures en acier, et pour les tailles ou les formes personnalisées en dehors de la gamme standard, nous pouvons discuter directement de la production OEM/ODM.
L'inspection à la réception est la dernière étape de qualité avant qu'un boulon d'ancrage ne disparaisse dans le béton. Une courte liste de contrôle permet d'aligner le matériel livré sur l'intention de conception.
Si un projet nécessite de nouveaux tests, travaillez avec le fabricant pour échantillonner la chaleur d'origine plutôt que d'accepter des substituts provenant du terrain. La conformité après l'installation dépend des dossiers du propriétaire, c'est pourquoi vous devez déposer les certificats de l'usine avec les dessins d'atelier et les dossiers de couple d'installation. Ce dossier constitue également la preuve de conformité la plus rapide lors d'un audit.
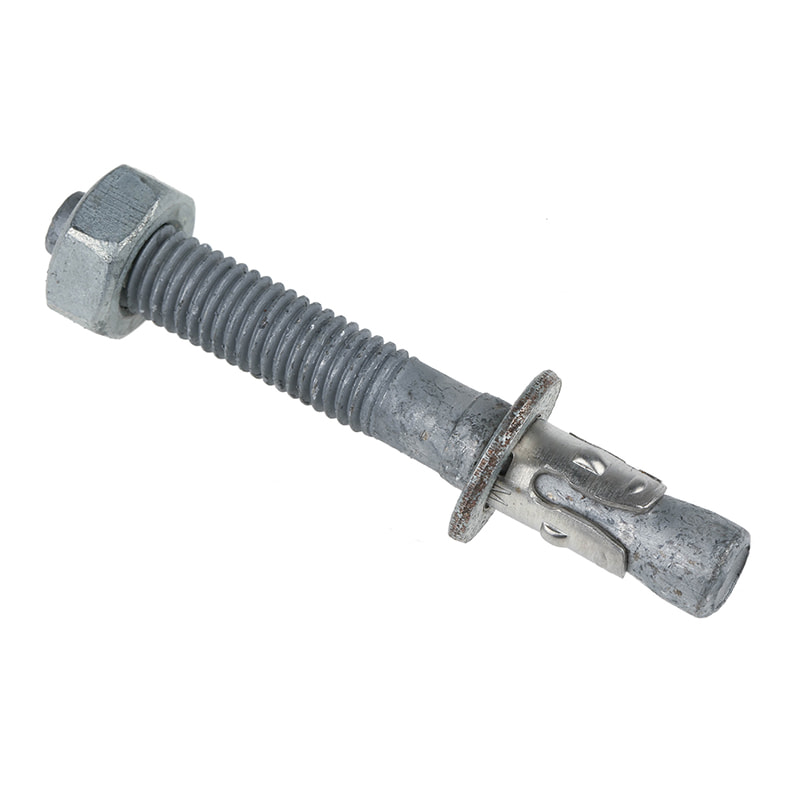 Boulon d'ancrage galvanisé à chaud en acier au carbone ASTM F1554
 Le bleu de M27*300 PTFE/Dacromet a enduit ASTM A320 L7 Rods entièrement filetés
 Boulons à tête hexagonale à bride en acier au carbone M5*10 Grade 8.8
 Boulons à bride hexagonale phosphatés en acier allié M10*160
 Boulon de cisaillement à couple ASTM F2280 A490 galvanisé à chaud
 Boulons noirs de bride de culasse de la catégorie 8,8 d'acier au carbone M8×40
 Coordonnées
 Adresse